

Lazer işleme, yüksek parlaklık (yüksek güç) ve lazer ışınlarının yüksek yön özelliklerinin teknik bir uygulamasıdır. Temel prensip, malzemenin uygun kısmını aydınlatmak için bir lazer ışınını yeterli güce (veya enerjiye) odaklamaktır. Lazer ışıması enerjisini aldıktan sonra, malzeme ışık enerjisini maruz kalmadan 10 saniye içinde ısıya dönüştürmeye başlar. Parçalar çabuk ısınır. Farklı aydınlatma parametrelerine göre, malzeme işlenecek malzemenin işlenmesi, çıkarılması, bağlanması, değiştirilmesi ve ayrılması amacına yönelik olarak, gazlaştırma, eritme, metalografik yapı değişiklikleri ve önemli termal gerilim üretebilir.
Lazer işleme özellikleri
(1) Bir makinenin çok fonksiyonlu: Aynı makine üzerinde kesme, delme, kaynaklama, yüzey işleme ve diğer işlemeleri tamamlayabilir, adım adım veya aynı zamanda işlenebilir. Bu, özellikle fiber bağlantı gibi özel konumlandırma gereksinimleri için üretim verimliliğini arttırmaktır. Geleneksel işleme göre benzersiz bir avantajı vardır.
(2) Güçlü adaptasyon: Atmosferde veya vakumda işlenebilen yüksek sertlik, yüksek erime noktası, yüksek mukavemet ve kırılgan yumuşak malzemeler gibi çeşitli malzemeleri işleyebilir.
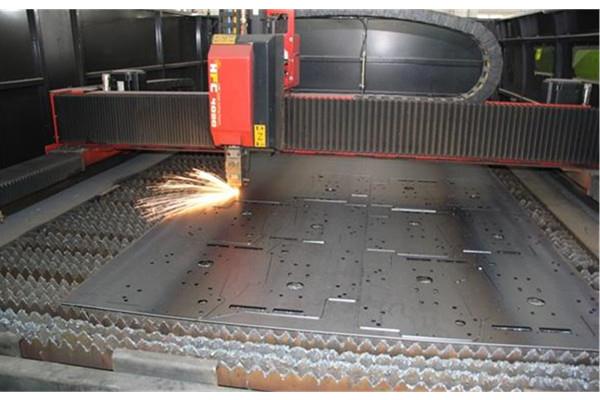
(3) İyi işlem kalitesi: Yüksek yoğunluklu lazer enerjisi ve temassız esnek işleme nedeniyle, bir anda tamamlanabilir. İş parçasının ısıl deformasyonu son derece küçüktür ve hassas küçük parçaların işlenmesi için çok faydalı olan mekanik bir deformasyon yoktur.
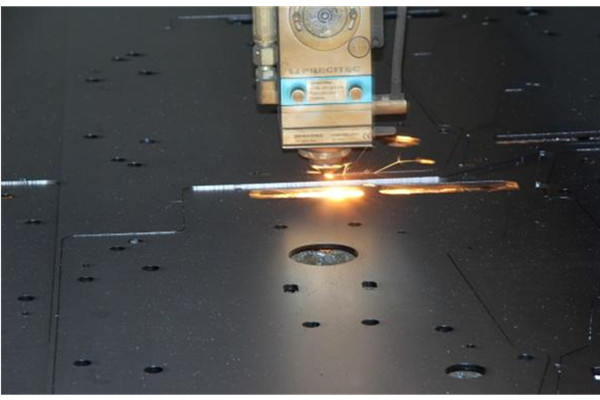
(4) Yüksek işleme hassasiyeti: Amblem tipi gyro rotor için, lazer dinamik denge teknolojisi benimsenir ve düz sokak hassasiyeti, bir mikrometrenin yüzbin veya birkaç binde birinin kütle eksantrik değerine ulaşabilir. Başka bir örnek, excimer lazerlerin fotokimyasal işlemidir. Eksimer lazerlerin fotonik enerji diski 7.9 eV kadar yüksektir. Birçok molekülden daha büyük bir bağ, bu molekülü yeterince yüksek bir enerji yoğunluğunda fotolize edebilir ve böylece fotokimyasal reaksiyonu başlatır veya kontrol edebilir. Excimer. Film biriktirme ve çıkarma iki örnektir.
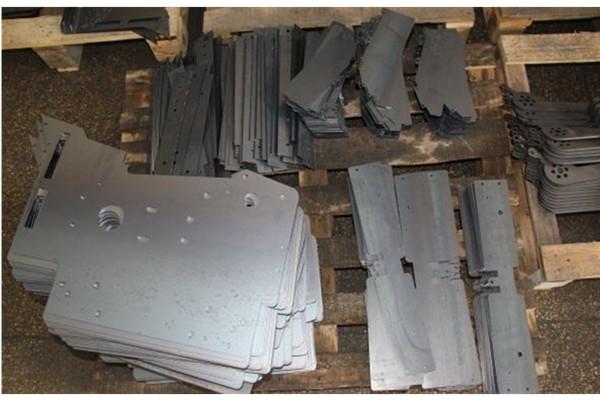
(5) Yüksek işlem verimliliği: Bazı durumlarda, lazer kesimi verimliliği 8 ila 20 kat artırabilir ve Aoguang ile derin erime kaynağının üretim verimliliği geleneksel yöntemden 30 kat daha yüksektir. İnce film rezistörün bir lazerle ince ayarlanması, çalışma verimliliğini 1000 kat arttırabilir ve 1-2 büyüklük büyüklüğüyle doğruluğu artırabilir. Lazerle güçlendirilmiş kaplama. Metal biriktirme oranı 1000 kat arttırılabilir. Elmas tel çekme filmi 24 saat mekanik olarak delinir ve YAG lazer deliğinin sadece 2 saniye içinde 43200 kat artması gerekir. Lazer kazıma ve lazer işaretleme konusunda, verim ve etiketleme içeriğinin geleneksel işlem yöntemleri ile karşılanması daha zordur.
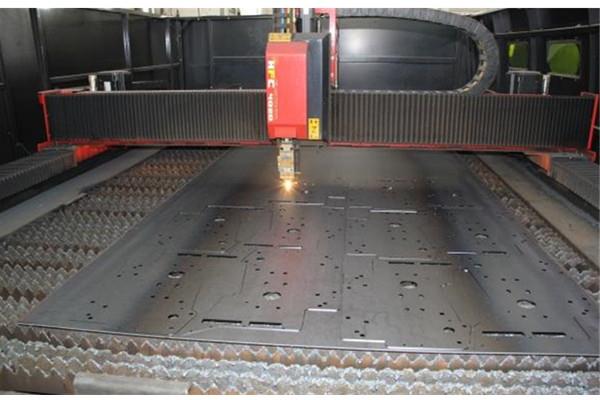
(6) Yüksek ekonomik verimlilik: diğer yöntemlerle karşılaştırılmıştır. Lazer delme doğrudan maliyeti% 25 ila% 75 oranında kaydedilebilir. Dolaylı işlem maliyetleri% 50 ila% 75 arasında tasarruf edilebilir. Diğer kesme yöntemleriyle karşılaştırıldığında, yan çelik parçaların lazerle kesilmesi, işleme maliyetlerini% 70 ila% 90 oranında azaltabilir. Lazer otomotiv silindir gömleği ısıl işleminin doğrudan maliyeti ve genel maliyeti geleneksel işleme yöntemlerinin l / 3/1 / 4'üne indirgenebilir.
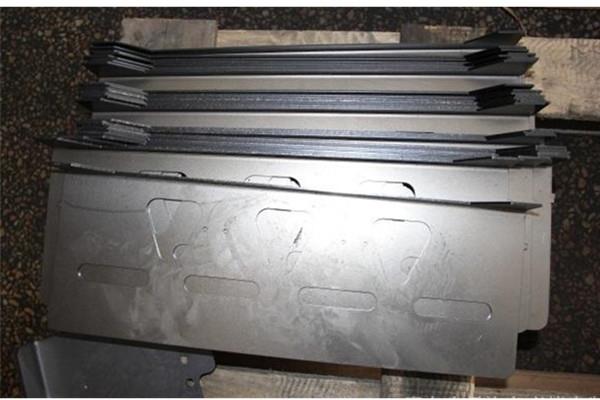
(7) Enerji tasarrufu ve malzeme tasarrufu: Lazer ışınının enerji kullanım oranı, geleneksel termal işleme teknolojisinin 10 ila 1000 katıdır ve lazer kesimi malzemeleri% 15 ila% 30 oranında tasarruf edebilir.
(8) Kirlilik içermeyen ve kirlilik: lazer ışını elektron ışını gibi radyasyon yaymaz ve işlem kirliliği yoktur. Bir koruyucu cihaz kurmaya gerek yoktur.
Lazer işlemenin çeşitli özellikleri vardır. Bununla birlikte, irradyasyon enerji yoğunluğunun ve zaman sınırının optimal kontrolünü elde etmek için iş parçasının işlem özelliklerine göre uygun lazerin seçilmesi gereklidir. Lazerin koşulları, enerji yoğunluğu ve ışınlama süresi uygun şekilde seçilmemişse, işleme etkisi de ideal değildir.


